


HƯỚNG DẪN CÁCH CHỌN GIẤY NHÁM PHÙ HỢP CHO TỪNG LOẠI BỀ MẶT GỖ VÀ KIM LOẠI
Xử lý bề mặt là công đoạn quyết định trực tiếp đến tính thẩm mỹ và độ bám dính của các lớp sơn phủ hoàn thiện. Việc chọn sai quy cách nhám không chỉ làm trầy xước phôi, lãng phí vật tư mà còn kéo dài thời gian gia công đáng kể.
1. Hiểu đúng về các thông số kỹ thuật của giấy nhám
Để chọn được loại nhám tối ưu, người vận hành cần nắm rõ yếu tố về độ hạt (Grit).
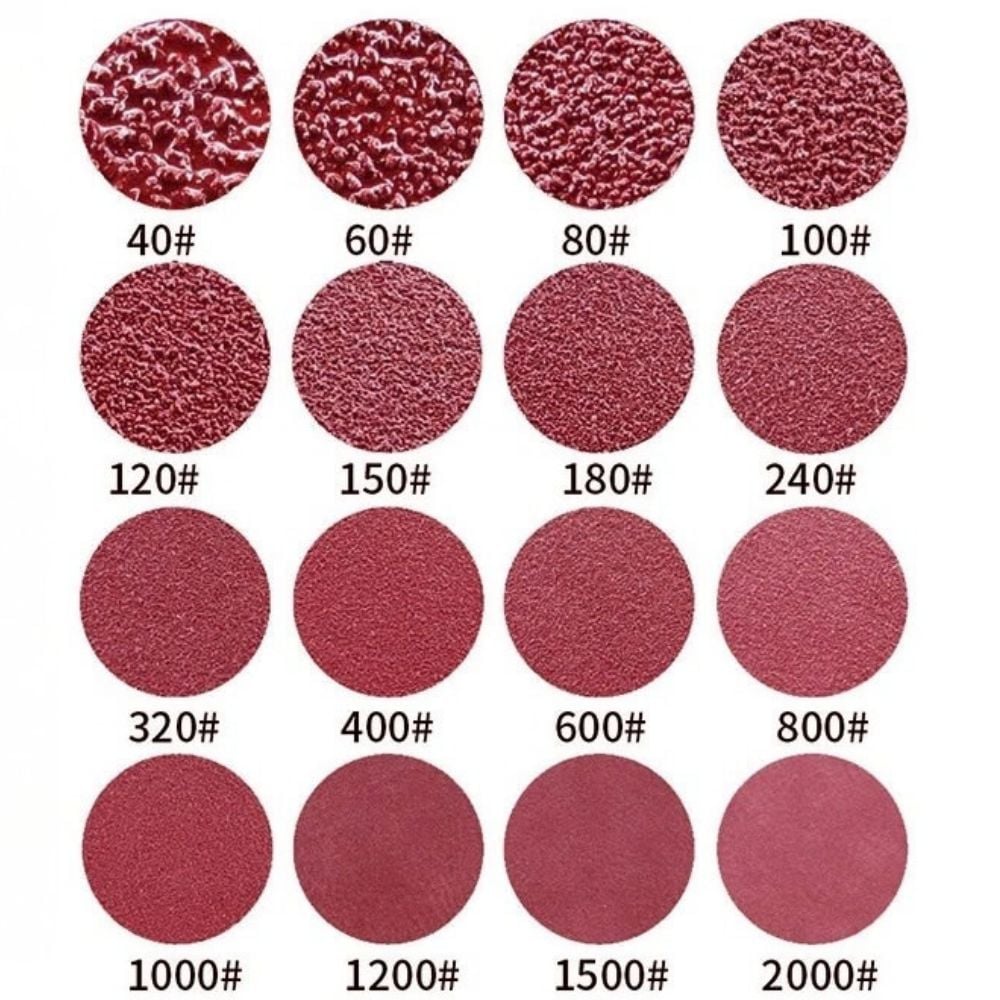
Chỉ số hạt (Grit) thể hiện mật độ hạt mài trên một đơn vị diện tích. Số Grit càng nhỏ thì hạt mài càng thô, khả năng phá vật liệu càng mạnh; số Grit càng lớn thì hạt càng mịn, phục vụ công đoạn đánh bóng hoàn thiện.
- Nhám siêu thô (P36 – P60): Phá bỏ mối hàn gồ ghề, bóc lớp sơn cũ dày hoặc định hình phôi gỗ thô.
- Nhám thô (P80 – P120): Làm phẳng các đường cưa, gờ kim loại và làm sạch gỉ sét nhẹ.
- Nhám trung bình (P150 – P180): Tạo độ nhám tiêu chuẩn trước khi phủ sơn lót hoặc xả lớp bả ma tít.
- Nhám mịn (P240 – P400): Chà nhẵn lớp sơn lót, xử lý bề mặt gỗ và kim loại trước khi sơn phủ màu.
- Nhám siêu mịn (P600 – P2000+): Đánh bóng kim loại, xả bóng, đánh bay bụi sơn trên bề mặt hoàn thiện.
2. Cách chọn giấy nhám cho bề mặt gỗ
Xử lý bề mặt gỗ đòi hỏi sự chuyển tiếp nhịp nhàng qua từng cấp độ hạt. Bỏ qua bước nhám sẽ để lại các vết xước sâu mà lớp sơn lót không thể che phủ được.
| Giai đoạn gia công | Mục đích kỹ thuật | Độ hạt khuyến nghị (Grit) | Loại nhám phù hợp |
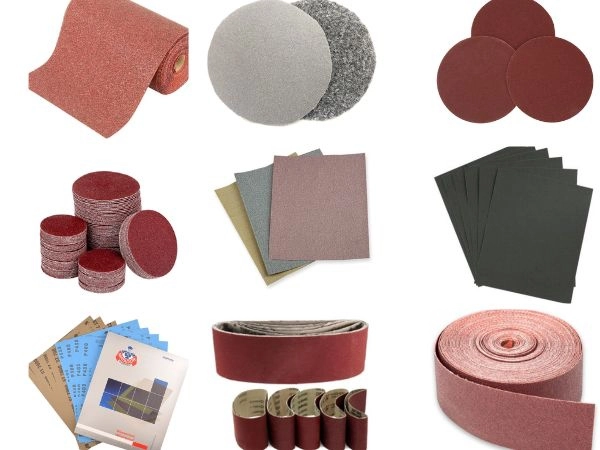
| Phá thô / Tạo phẳng | Bào mòn vết răng cưa, làm phẳng mặt gỗ xẻ | P60 – P80 | Nhám đĩa tròn, nhám băng bản rộng |
| Làm mịn ban đầu | Xóa vết xước của nhám thô, hạ sợi gỗ | P120 – P150 | Nhám tròn rung, nhám tờ lưng giấy |
| Chuẩn bị sơn lót | Tạo chân bám đều, làm nhẵn sợi gỗ tơ | P180 – P240 | Nhám xốp, nhám tờ ráp tay |
| Xả lót trung gian | Xả hạt bụi sơn, tạo bề mặt phẳng mịn | P320 – P400 | Nhám xốp mềm, nhám tờ mịn khô |
3. Cách chọn nhám cho bề mặt kim loại
Khác với gỗ có cấu trúc thớ sợi, bề mặt kim loại đặc chắc và sinh nhiệt rất lớn trong quá trình ma sát. Lựa chọn hạt mài chịu nhiệt và quy trình xả bước là yếu tố quan trọng cần được lưu ý:
| Nhóm kim loại | Vấn đề kỹ thuật | Cấp độ hạt khuyên dùng |
| Sắt, Thép cacbon | Rỉ sét, vảy xỉ hàn, dầu mỡ | P40 – P80 (tẩy rỉ) / P120 – P240 (tạo nhám) |
| Inox (Thép không gỉ) | Dễ biến màu do nhiệt, khó mài phẳng | P60 – P120 (phá hàn) / P400 – P800 |
| Nhôm, Kim loại màu | Mềm, dễ bết hạt mài | P180 – P400 (chà ướt hoặc khô chống bết) |
4. Nguyên tắc vận hành để tối ưu hiệu suất và tiết kiệm vật tư
- Quy tắc không nhảy cóc quá 100 Grit: Trong quá trình chuyển bước nhám, không nên bỏ qua quá nhiều cấp độ hạt (ví dụ: từ P80 không nên nhảy thẳng lên P240). Bước nhảy lý tưởng là P80 => P120 => P180 => P240. Nhảy cóc sẽ khiến thời gian mài mòn vết xước cũ kéo dài gấp ba lần.
- Kiểm soát lực đè: Để hạt mài tự làm việc bằng tốc độ của máy chà nhám. Việc tì đè quá mức chỉ làm mòn đế đĩa nhám, biến dạng phôi và khiến hạt mài nhanh cùn do tích tụ nhiệt.
- Vệ sinh bề mặt liên tục: Dùng khí nén hoặc khăn lau sạch bụi sau mỗi bước nhám. Mạt phôi rơi vãi từ bước nhám thô nếu còn sót lại sẽ như một hạt cắt làm hỏng toàn bộ công sức ở bước nhám mịn tiếp theo.
Câu hỏi thường gặp
Về mặt lý thuyết, nhám hạt Aluminum Oxide có thể dùng cho cả hai. Tuy nhiên, trên thực tế không nên dùng lẫn lộn. Kim loại đòi hỏi giấy nhám có lớp nền vải dày, chịu lực xé lớn và keo liên kết chịu nhiệt cao. Nếu mang nhám chuyên chà kim loại sang đánh gỗ dễ làm cháy gỗ, ngược lại nhám gỗ có nền giấy mỏng sẽ rách ngay lập tức khi tiếp xúc với cạnh sắc kim loại.
Chà nhám khô thích hợp cho gỗ và bước tẩy rỉ phá thô ban đầu của kim loại vì gỗ hút ẩm gây cong vênh, còn sắt ẩm dễ bị oxy hóa trở lại. Chà nhám ướt (dùng nước hoặc dầu khoáng làm chất bôi trơn) tối ưu cho các bước xả mịn kim loại, đánh bóng sơn bóng hoặc nhôm từ độ hạt P400 trở lên nhằm chống bết mạt, hạ nhiệt và hạn chế bụi độc hại.
Hiện tượng xước xoáy thường do ba nguyên nhân: người thợ nhảy cóc độ hạt quá lớn (nhám mịn không xóa hết vết của nhám thô), đế máy chà nhám quỹ đạo bị bám dính hạt mài vỡ rơi ra, hoặc do di chuyển máy quá nhanh trên bề mặt khiến các vòng quay đè lên nhau không đều.
Nhám xốp được phủ hạt mài trên lớp mút đàn hồi mật độ cao. Ưu điểm lớn nhất là khả năng uốn cong ôm sát các đường gờ, phào chỉ, góc bo tròn hoặc chi tiết điêu khắc phức tạp mà nhám tờ không làm được. Ngoài ra, lõi xốp giúp phân tán đều lực ngón tay, hạn chế tối đa nguy cơ mài mòn lẹm cạnh góc chi tiết.
Tin tức liên quan

21/09/2026 5 Lượt xem
Máy phun bột trét tường là thiết bị đắc lực giúp các nhà thầu thi công tối ưu hóa năng suất gấp 4-6 lần so với phương pháp thủ công. Tuy nhiên, bột trét là hỗn hợp chứa bột khoáng, xi măng, thạch cao và các gốc keo polyme có tốc độ đông kết nhanh cùng tính mài mòn cơ học rất lớn. Sau mỗi ca làm việc, nếu không thực hiện quy trình súc rửa đúng kỹ thuật, lượng vật liệu tồn dư bên trong buồng bơm sẽ đóng tảng, gây xước nòng xilanh, rách cụm gioăng phớt hoặc kẹt cứng van bi áp lực.

21/09/2026 4 Lượt xem
Lớp sơn tĩnh điện đạt chuẩn luôn đòi hỏi bề mặt mịn và khả năng bám dính cơ học vượt trội. Tuy nhiên, trong quá trình gia công hoàn thiện, hiện tượng da cam là một trong những lỗi thẩm mỹ phổ biến nhất khiến sản phẩm bị gợn sóng, sần sùi lồi lõm tương tự như vỏ quả cam. Lỗi này không chỉ làm giảm giá trị thẩm mỹ của thành phẩm mà còn ảnh hưởng đến độ đồng đều của màng sơn và bảo vệ chống ăn mòn.

26/08/2026 49 Lượt xem
Sơn tĩnh điện là một trong những công nghệ hoàn thiện bề mặt phổ biến nhất hiện nay nhờ độ bám dính vượt trội và tính thẩm mỹ cao. Bên cạnh sơn tĩnh điện dạng bột truyền thống, công nghệ sơn tĩnh điện ướt ngày càng được ứng dụng rộng rãi trên nhiều vật liệu như nhựa kỹ thuật, gỗ và hợp kim nhôm.

26/08/2026 53 Lượt xem
Dù thép không bắt lửa, nhưng khả năng chịu lực của kết cấu thép lại suy giảm nghiêm trọng khi tiếp xúc với nền nhiệt cao. Sơn chống cháy đóng vai trò làm chậm quá trình truyền nhiệt, bảo vệ tính toàn vẹn của khung nhà xưởng và kéo dài thời gian thoát hiểm khi xảy ra hỏa hoạn.

21/08/2026 50 Lượt xem
Trong ngành gia công cơ khí, sản xuất thiết bị công nghiệp và nội thất kim loại, khâu hoàn thiện bề mặt quyết định tính thẩm mỹ và độ bền lâu dài của sản phẩm. Sơn thường là phương pháp truyền thống quen thuộc nhưng trước những yêu cầu ngày càng khắt khe từ đối tác, sơn tĩnh điện trở thành giải pháp đột phá giúp nâng cao chất lượng.

15/07/2026 106 Lượt xem
Trong sản xuất hiện đại, việc tối ưu hóa quy trình xử lý bề mặt là yếu tố then chốt để nâng cao chất lượng sản phẩm và giảm thiểu chi phí vận hành. Công nghệ phun cát đã chứng minh được thế mạnh trong việc làm sạch, tẩy rỉ và tạo nhám kim loại. Tuy nhiên, để đạt được hiệu quả kinh tế cao nhất, doanh nghiệp cần hiểu rõ cấu tạo, nguyên lý hoạt động cũng như ứng dụng cụ thể của từng dòng máy phun cát.

25/06/2026 122 Lượt xem
Trong ngành thi công hạ tầng giao thông và đánh dấu vạch kẻ công nghiệp, việc chọn đúng công nghệ thi công quyết định đến hơn 80% thành công của dự án. Đứng trước hai giải pháp phổ biến nhất hiện nay là sơn dẻo nhiệt và sơn nguội (sơn lạnh), rất nhiều nhà thầu, đặc biệt là những người mới mở rộng quy mô doanh nghiệp, thường băn khoăn không biết nên đầu tư dòng thiết bị nào.

25/06/2026 122 Lượt xem
Trong các công trình hạ tầng giao thông, hiện tượng vạch sơn dẻo nhiệt sau khi bàn giao một thời gian ngắn đã bị nứt nẻ, bạc màu hoặc bong tróc thành từng mảng lớn không phải là chuyện hiếm gặp. Sự cố này không chỉ làm giảm tính thẩm mỹ, ảnh hưởng đến an toàn giao thông mà còn khiến các nhà thầu đau đầu vì đối mặt với chi phí bảo hành đỏ mắt, thậm chí bị chủ đầu tư phạt tiến độ và từ chối nghiệm thu.
Xem thêm